

PTC Systems — ACTIPOLISH®
ACTIPOLISH® face aux technologies conventionnelles
Page 3 sur 5
| 01 Le raffinage | 02 ACTIPOLISH® | 03 Comparaison des procédés | 04 Analyse économique | 05 Perspectives industrielles |
1. Pourquoi comparer les procédés ?
Le traitement des composés soufrés dans les raffineries repose sur plusieurs technologies industrielles, dont le choix dépend de la nature des produits, de la concentration des polluants et des spécifications recherchées.
Les procédés conventionnels possèdent des performances éprouvées et des domaines d'application bien établis.
ACTIPOLISH® propose une approche chimique différente, dont l'intérêt doit être évalué en tenant compte des performances de traitement, des équipements nécessaires, des consommations et de la gestion des effluents.
Présenter les différences techniques entre les procédés existants et ACTIPOLISH®, sans présumer d'une supériorité universelle d'une technologie sur les autres.
2. Le procédé MEROX™
MEROX™, développé par Honeywell UOP, constitue une famille de procédés largement utilisés pour l'extraction ou l'adoucissement des mercaptans présents dans les produits pétroliers.
Les configurations varient selon la nature des coupes traitées : GPL, naphtas, kérosènes et autres produits compatibles.
2.1. MEROX par extraction
Dans une configuration d'extraction, les mercaptans sont transférés vers une solution alcaline, où ils forment des mercaptides.
La solution alcaline peut ensuite être régénérée par oxydation catalytique des mercaptides, avec formation de disulfures séparés du circuit.
| Étape | Fonction |
|---|---|
| Contact hydrocarbure / soude | Extraction des mercaptans compatibles |
| Séparation des phases | Récupération du produit pétrolier traité |
| Oxydation catalytique | Transformation des mercaptides en disulfures |
| Séparation des disulfures | Évacuation des produits organiques formés |
| Recyclage de la soude | Réutilisation de la solution régénérée |
Cette configuration peut réduire la teneur en soufre total du produit lorsque les mercaptans sont effectivement extraits de la phase hydrocarbure.
2.2. MEROX par adoucissement
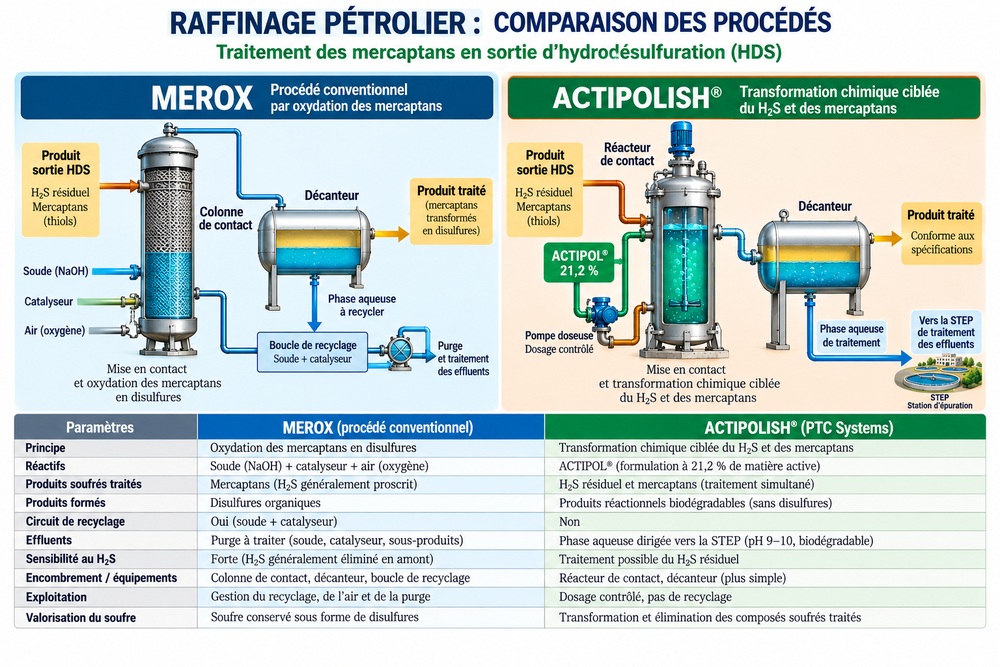
Dans les procédés d'adoucissement, les mercaptans sont oxydés en disulfures, généralement en présence d'air, d'un catalyseur et d'un environnement alcalin adapté.
Les disulfures peuvent rester dans le produit pétrolier traité.
L'adoucissement transforme les mercaptans en composés moins agressifs, mais ne réduit pas nécessairement la teneur totale en soufre. L'extraction, en revanche, permet de retirer une partie des composés soufrés du produit.
3. Les principales configurations MEROX
| Configuration | Principe | Caractéristique |
|---|---|---|
| Extraction | Transfert des mercaptans vers la phase alcaline | Réduction possible du soufre total |
| Sweetening | Oxydation des mercaptans en disulfures | Adoucissement sans retrait systématique du soufre total |
| Lit fixe | Oxydation catalytique sur un lit adapté | Traitement de certaines coupes pétrolières |
| Liquide-liquide | Contact entre hydrocarbure et solution de traitement | Séparation des phases et circuits adaptés à l'installation |
Ces configurations correspondent à des
principes généraux.
Les équipements, les circuits de soude
et les modalités de régénération varient
d'une installation à l'autre.
4. Les procédés développés par Axens
Axens propose plusieurs technologies de traitement des mercaptans, notamment Sulfrex™, Sweetn'K™ et Sweetn'G®.
4.1. Sulfrex™
Sulfrex™ repose sur l'extraction des mercaptans de certaines fractions légères, notamment les GPL, les naphtas légers et les liquides de gaz naturel.
Les mercaptans extraits sous forme de mercaptides sont ensuite convertis en disulfures lors de la régénération de la solution alcaline.
Le procédé permet ainsi de réduire la teneur en mercaptans et, selon les conditions, la teneur totale en soufre de la fraction traitée.
4.2. Sweetn'K™
Sweetn'K™ est principalement destiné à l'adoucissement du kérosène.
Le procédé utilise une oxydation catalytique des mercaptans en disulfures, avec des opérations complémentaires de préparation et de finition du produit.
4.3. Sweetn'G®
Sweetn'G® est destiné notamment au traitement de coupes essences.
Selon sa configuration, il permet l'extraction ou la transformation des mercaptans, avec une gestion adaptée des solutions alcalines et des catalyseurs.
| Procédé | Application principale | Principe dominant |
|---|---|---|
| Sulfrex™ | GPL et fractions légères | Extraction des mercaptans |
| Sweetn'K™ | Kérosène | Oxydation catalytique |
| Sweetn'G® | Essences | Extraction ou conversion selon configuration |
5. Autres solutions de traitement
5.1. Lavage alcalin
Le lavage alcalin peut permettre l'absorption de composés acides, notamment le H2S, et l'extraction de certains mercaptans.
Son efficacité dépend des équilibres chimiques, de la concentration en soude et des conditions de contact.
5.2. Adsorption
Les adsorbants peuvent être employés pour retenir certains polluants présents à faible concentration.
Leur utilisation implique la gestion de la capacité d'adsorption, de la saturation et du remplacement ou de la régénération des matériaux.
5.3. Hydrodésulfuration
L'HDS demeure une technologie majeure pour la réduction du soufre total dans les coupes pétrolières.
Son rôle ne doit pas être confondu avec celui des procédés de finition visant les composés soufrés résiduels.
6. Principe distinctif d'ACTIPOLISH®
ACTIPOLISH® utilise, avec ACTIPOL®, une transformation chimique ciblée des composés soufrés.
Le mécanisme repose sur une réaction de substitution nucléophile et non sur une oxydation catalytique des mercaptans en disulfures.
L'approche vise notamment la transformation du H2S et des mercaptans compatibles dans une même opération.
La formulation de référence ACTIPOL® contient 21,2 % de matière active et présente un caractère alcalin.
MEROX et plusieurs technologies
d'adoucissement transforment les mercaptans
en disulfures.
ACTIPOLISH® repose sur une autre
transformation chimique, produisant
des composés réactionnels distincts.
7. Comparaison technique générale
| Critère | Procédés conventionnels | ACTIPOLISH® |
|---|---|---|
| Principe chimique | Extraction, oxydation, adsorption ou hydrogénation selon le procédé | Transformation chimique ciblée par substitution nucléophile |
| H2S | Élimination souvent assurée en amont des étapes d'adoucissement | Réactivité étudiée avec H2S |
| Mercaptans | Extraction ou conversion en disulfures | Transformation chimique sans oxydation en disulfures |
| Soufre total | Réduction selon le procédé ; pas nécessairement en sweetening | Réduction dans l'hydrocarbure à démontrer par bilan et séparation des phases |
| Catalyseur | Utilisé dans plusieurs procédés d'oxydation | Non requis par le mécanisme de réaction proposé |
| Conditions opératoires | Variables selon la technologie | Conditions modérées étudiées pour certaines applications |
| Effluents | Soude usée, disulfures ou adsorbants selon configuration | Phase de traitement contenant les produits réactionnels |
| Maturité industrielle | Procédés commercialement éprouvés | Essais industriels en phase gazeuse ; qualification sur coupes pétrolières à établir |
8. Traitement du H2S et des mercaptans
Un point important concerne la coexistence éventuelle de H2S résiduel et de mercaptans dans certains flux pétroliers.
Les procédés d'adoucissement conventionnels nécessitent généralement une maîtrise préalable de la teneur en H2S, qui peut perturber le traitement catalytique des mercaptans.
ACTIPOLISH® présente ici une perspective intéressante : celle d'une transformation chimique simultanée de ces deux familles de polluants.
Cette possibilité a été illustrée par des essais industriels sur des mélanges gazeux. Son application aux hydrocarbures liquides nécessite une validation spécifique.
9. Comparaison des contraintes industrielles
L'évaluation d'un procédé ne doit pas se limiter à sa réaction chimique. Elle doit prendre en compte l'ensemble de son exploitation.
| Élément étudié | Points à examiner |
|---|---|
| Équipements | Contacteurs, colonnes, pompes, séparateurs et instrumentation |
| Réactifs | Consommation, disponibilité, stockage et manutention |
| Énergie | Pompage, chauffage éventuel, compression et régénération |
| Maintenance | Nettoyage, corrosion, remplacement de consommables |
| Effluents | Quantités, composition, séparation et traitement final |
| Qualité produit | Soufre total, mercaptans, corrosivité et autres spécifications |
| Fiabilité | Continuité de fonctionnement et sensibilité aux variations de charge |
Une comparaison rigoureuse nécessite des données obtenues sur des flux équivalents et dans des conditions opératoires comparables.
10. Complémentarité avec les installations existantes
ACTIPOLISH® peut être étudié comme un traitement complémentaire à des unités déjà présentes dans une raffinerie.
Plusieurs possibilités peuvent être envisagées :
- Une étape de polishing en aval d'une unité HDS.
- Le traitement ciblé de flux présentant des concentrations résiduelles en H2S et mercaptans.
- Une opération de finition sur certaines fractions compatibles.
- Le traitement de flux gazeux ou d'émissions soufrées associés aux installations.
Ces possibilités ne constituent pas des configurations industrielles universellement validées. Elles doivent être étudiées au cas par cas.
11. Critères de décision pour un raffineur
Le choix d'une technologie de traitement doit répondre à des objectifs mesurables :
- Atteindre les spécifications du produit fini.
- Garantir la continuité de fonctionnement.
- Limiter les consommations de réactifs.
- Maîtriser les coûts d'investissement et d'exploitation.
- Réduire les contraintes de maintenance.
- Assurer une gestion adaptée des effluents.
- Vérifier les performances par des essais représentatifs.
Les technologies conventionnelles disposent d'une expérience industrielle importante et de performances établies.
ACTIPOLISH® apporte une approche chimique distincte, susceptible d'ouvrir de nouvelles possibilités de traitement des composés soufrés résiduels.
L'intérêt industriel doit être déterminé à partir des performances mesurées, des conditions d'intégration et d'une comparaison économique effectuée sur une même base.
12. Transition vers l'analyse économique
La page suivante examine les consommations théoriques d'ACTIPOL®, les coûts matières et les éléments nécessaires à l'évaluation économique d'une installation de traitement.
Elle distinguera les coûts de réactifs des coûts complets d'exploitation, afin d'éviter toute comparaison trompeuse.