L'incinération des gaz polluants
La combustion de mercaptans ou d'H2S ne permet pas toujours
de très bons résultats tant en Papeteries, avec le procédé
de chaudière de régénération de la liqueur noire "basse odeur",
qu'en Pétrochimie dans la combustion par torchère qui nécessite
un système de neutralisation par précipitation au chélate
de fer. Par ailleurs, cette solution présente de nombreux
inconvénients:
a
- Production de gaz sulfureux.
b - Coût énergétique très élevé.
L'adsorption des mercaptans ou de l'H2S
L'opération consiste à transférer le composé à éliminer
de la phase gazeuse vers une phase solide. Le matériau le
plus couramment utilisé est le charbon actif qui se présente
sous différentes formes: grains, tissus... etc.
Afin d'accroître les performances, le charbon est parfois
imprégné d'aldéhyde notamment.
Dans le traitement des odeurs de mercaptans ou d'H2S ce
procédé ne présente pas d'intérêt économique (le charbon
saturé est remplacé par du neuf) et s'avère dangereux (forts
échauffements et risques d'incendie) lors de l'adsorption.
La biodésodorisation
La bio-épuration de gaz tels mercaptans et H2S implique
la mise en relation biomasse/substrat.
On peut réaliser ce contact de plusieurs manières qui conduiront
soit à un bio-lavage soit à une bio-filtration.
Dans le cas du bio-lavage, les composés sont extraits avec
de l'eau qui les transporte jusqu'aux micro-organismes épurateurs.
Les micro-organismes peuvent aussi être présents dans l'eau
de lavage.
Dans le cas de la bio-filtration, les micro-organismes sont
présents sur le matériau qui est traversé par le gaz a épurer.
Dans ces procédés l'épuration conduit à des co-produits
de métabolisation voire à une production de biomasse.
Les installations de bio-épuration occupent une place au
sol considérable sur le site d'utilisation et il faut souligner
une maintenance complexe.
Il faut rappeler la méthode de "masquage des odeurs" qui
est une méthode ancienne et inefficace à quelque distance
du lieu d'émission.
Une autre méthode consiste en une complexation de dérivés
soufrés par des composés aminés notamment des
amino-alcools mais nécessite par la suite la relibération
des dérivés soufrés piégés.
Le lavage oxydant des gaz polluants
Rappel
de la notion d'oxydation
|
On
considère qu'un élément ou un ion a subi une oxydation
s'il devient porteur d'une charge électronique positive
par perte d'un ou de plusieurs électrons.
Par
exemple: Fe++ Oxydation ----> Fe++ + e -
Inversement
un élément ou un ion a subi une réduction s'il acquiert
une charge négative par acquisition d'un ou de plusieurs
électrons.
Par
exemple: Cl2 + 2 e- ----> 2 Cl -
Le
potentiel oxydant d'un milieu réactif est mesuré en
unités électriques (ampérométrique ou potentiomètrique).
La perte d'un ou plusieurs électrons appelle une réaction
d'équilibre avec des composés électro-négatifs afin
de tendre vers l'état d'oxydation zéro.
L'oxygène, du fait de sa grande mobilité en milieu
conducteur est l'oxydant type. Il provient de composés
peu stables, libérant tout ou partie de leur oxygène
pour assurer la formation d'acides, d'oxydes, ou de
sels stables par rupture des liaisons intermoléculaires.
Par
exemple:
Na-O-Cl
+ H-OH <----> HOCl + NaOH
HOCl <--------------> HCl + O - (O
naissant)
HCl + NaOH --> NaCl + H2O
|
La
méthode générale utilise le lavage du flux gazeux par
une solution aqueuse par transfert des composés à éliminer
de la phase gazeuse vers la phase liquide. Cette technique
s'accompagne souvent d'une réaction chimique.
-
Si le composé transféré ne subit aucune modification,
seule l'absorption physique intervient.
- Si en phase liquide, pour améliorer la "solubilité apparente"
du produit a éliminer, on joue sur le pH pour favoriser
sa dissociation, le procédé est un transfert de masse
accompagné d'une réaction chimique instantanée.
Le terme
de lavage acido-basique désigne cette opération.
L'emploi d'un oxydant est susceptible à son tour d'augmenter
l'efficacité d'un lavage aqueux. La destruction par oxydation
améliore le transfert.
L'oxydation se superpose ou suit le lavage acido-basique.
L'opération est alors soit un lavage oxydant, soit un lavage
acido-basique suivi d'une oxydation.
Le captage des gaz à épurer est couramment effectué sur
des tours de lavages à trois étages en série.
Le transfert de masse avec réaction chimique, suivant l'importance
de l'effluent, est effectué sur des colonnes à garnissage,
à bulles ou à plateaux, voir en cuves agitées. L'adjonction
d'un oxydant dans la solution aqueuse de lavage (chlore,
eau oxygénée, ozone) ou l'oxydation de cette dernière après
le lavage ont un double objectif:
-
Éliminer le polluant en accélérant le transfert
de masse notamment pour les mercaptans peu dissociés au
pH de travail.
- Oxyder le produit absorbé afin de régénérer en continu
la solution de lavage.
1.
Le chlore et ses dérivés
Le chlore
est employé soit sous forme de chlore gazeux ou naissant,
soit sous forme d'hypochlorite ou de chlorite de sodium.
On aboutit soit à la formation d'acide hypochloreux: HClO,
soit à la formation de bioxyde de chlore: ClO2.
Il est à noter que le chlorite de sodium peut générer, selon
le pH de travail, des émanations gazeuses très irritantes
et suffocantes de bioxyde de chlore présentant, en outre,
des dangers d'incendies.
Le chlore naissant est aussi formé par électro-chloration
d'une solution d'hypochlorite ou de saumure de sodium.
Les réactions qui sont citées dans la littérature transforment
l'H2S soit en soufre colloïdal, soit en sulfates:
HS-
+ ClO - ------> S + OH - + Cl -
S2- + 4 ClO - ----> SO42- + 4 Cl -
Pour
arriver au stade de sulfate, la consommation théorique de
chlore est de 4 moles de Cl2 par mole d'H2S.
En pratique pour obtenir un rendement d'élimination supérieur
à 99,8% et une transformation quasi-totale en sulfate, la
consommation de chlore est de 5,2 moles par mole d'H2S détruit
et une consommation de soude d'environ
5 moles/mole.
L'action du chlore sur le méthylmercaptan est plus complexe.
Le premier produit d'oxydation est le diméthyl-disulfure
(CH3-S-S-CH3), lui-même très malodorant qui doit subir une
oxydation ultime jusqu'à l'acide méthyl-sulfonique
(CH3-SO3H). Pour éliminer ce type de composé soufré, l'emploi
d'un excès d'oxydant est nécessaire. Les rendements d'élimination
sont de l'ordre de 85 à 95% seulement même en utilisant
un excès de chlore à pH > 10.
Les consommations de chlore et de soude sont élevées (respectivement
8,5 et 7,6 moles/mole de CH3SH éliminé).
Exemple
d'unité de désodorisation en station d'épuration
urbaine de traitement des eaux usées.
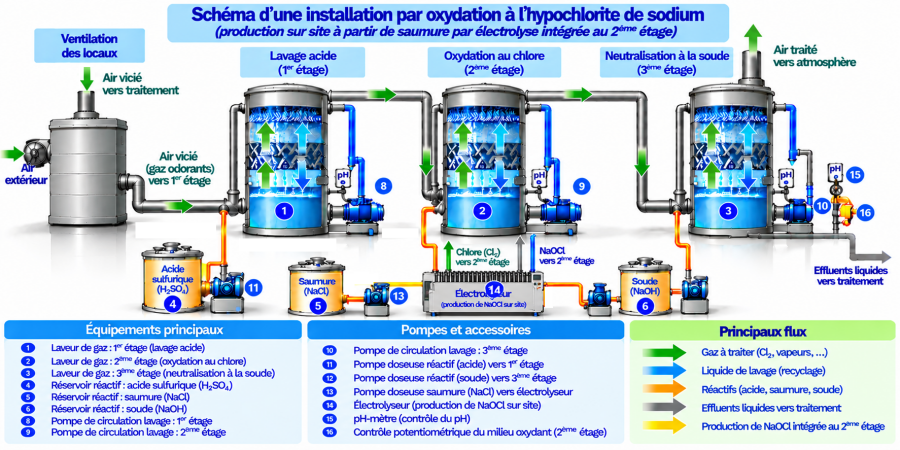
PTC Systems propose une nouvelle approche
de la désodorisation industrielle
Avec son procédé innovant ACTIPOLISH®,
PTC Systems propose une alternative aux installations
conventionnelles de traitement des émissions gazeuses odorantes.
Reposant sur une chimie réactive et sélective,
ACTIPOLISH® associe le captage des
polluants alcalino-sensibles à la transformation chimique
de certains composés indésirables, notamment le sulfure
d’hydrogène (H2S) et les mercaptans.
Contrairement aux procédés d'électrochloration
nécessitant plusieurs équipements et la production d'hypochlorite
sur site, ACTIPOLISH® peut fonctionner avec une seule
colonne de lavage à contre-courant.
Cette configuration permet de réduire la complexité des
installations, de faciliter leur intégration et de simplifier
les opérations d'exploitation et de maintenance.
Fonctionnant à pression atmosphérique, de la température
ambiante jusqu'à 85–90 °C, le procédé s'adapte à de nombreux
environnements industriels.
Les effluents liquides issus du lavage peuvent
être dirigés vers une station d'épuration ou faire l'objet
d'un traitement complémentaire par POA SYSTEM, procédé
développé par PTC Systems.
ACTIPOLISH® : une approche industrielle compacte,
sans production d'hypochlorite sur site, privilégiant la
simplicité des équipements et l'efficacité du traitement.
Schéma :

2.
L'ozone
Oxydant
très puissant, toujours produit in-situ, dilué dans un gaz
contenant de l'oxygène (air ou oxygène pur).
Lors de son emploi par lavage et oxydation, il est nécessaire
de le transférer à la phase liquide, soit par un
hydro-injecteur dans le liquide avant l'opération de lavage,
soit dans une deuxième étape où il viendra oxyder le mercaptan
ou l'H2S absorbé.
En milieu aqueux H2S est oxydé par l'ozone principalement
sous forme de sulfate. Le pH se situe entre 9 et 11.
Les consommations d'ozone varient entre 0,8 et 3 moles d'oxydant
par mole d'H2S. (effets d'auto décomposition et d'inhibiteurs
de radicaux libres).
Pour les mercaptans on devra augmenter au maximum le pH
(ionisation maximale) et tenir compte des effets de sel.
3.
L'eau oxygénée
L'action
de l'eau oxygénée sur les mercaptans et l'hydrogène sulfuré
a fait l'objet de nombreuses publications.
Une étude effectuée en 1990, montre une consommation globale
de 12 moles d'H2O2 par mole d'H2S détruit, alors que la
consommation théorique n'est que de 4 moles/mole et qu'en
laboratoire, compte tenu d'espèces intermédiaires moins
oxydées formées, on ne consomme instantanément que 2 moles/mole.
L'utilisation d'eau oxygénée pour épurer un milieu contenant
de l'H2S entraîne souvent la formation d'odeurs alliacées.
4.
Le chélate ferrique
Les
procédés qui mettent en oeuvre un chélate ferrique permettent
d'obtenir directement du soufre élémentaire à partir de
gaz acides, de telle sorte qu'il n'y a pas de pollution
secondaire, éliminent de façon satisfaisante l'odeur de
l'hydrogène sulfuré mais peuvent exiger des conditions contraignantes
(pressions supérieures à l'atmosphérique, températures élevées).
CONCLUSIONS
L'obtention
de rendements élevés exige des hauteurs de garnissage de
colonne importantes. La pratique courante met souvent en
jeu l'utilisation de laveurs en série.
Le traitement d'un mélange de polluants se fait en 2 ou
3 étages en série. Le plus souvent un étage de traitement
acide pour l'élimination des composés azotés, suivi d'un
étage de traitement basique oxydant ou de traitement oxydant
suivi d'un traitement basique.
L'avantage principal du lavage réside dans son aptitude
à atteindre des hauts rendements après optimisation des
procédés spécifiques mais l'inconvénient majeur vient de
la création d'une pollution liquide (fabrication importante
de sels et présence d'oxydants dans les rejets).
Les
méthodes
de lavage précitées ont l'inconvénient majeur de générer
des produits de substitution eux-mêmes polluants (certains
sels ou des oxydants).
 Pour le dioxyde de soufre (SO2)
Les
solutions actuellement adoptées dans l'industrie se rangent
dans les catégories suivantes:
Traitement par action à la source
a-
Par modification des procédés utilisés, notamment incinération
(catalyse humide sur charbon actif,
traitement du combustible).
b- Par injection de désulfurant dans le foyer.
c- Par traitement des fumées:
-
lavage des gaz à la chaux hydratée,
-
procédé semi-sec (atomisation d'un lait de chaux),
-
procédé sec (injection de chaux pulvérulent
En pétrochimie
divers procédés sont à ce jour utilisés parmi lesquels :
-
Procédé Scott pour unité de traitement des gaz de
queue des unités Claus.
- Procédé Clauspol.
- Procédé Sulfacide (catalyse humide sur charbon
actif).
En
chimie la méthode la plus courante consiste à capter le
SO2 sur de la soude.
La solution de sulfite de sodium obtenue est souvent rejetée
tel quel ou oxydée avant rejet.
Captage du SO2 par la soude
Les
méthodes d'épurations de SO2 ont, en particulier, l'inconvénient
majeur d'entraîner la formation de produits pouvant conduire
à une acidification néfaste de l'environnement.